新材料:工业制造升级看得见的真机会
我上个月跑了长三角三家制造工厂,一个做商用车车架,一个做风电配套,还有一个给国内工程机械做核心零配件。
以前去工厂,老板拉我先看最新买的进口机床,问的都是精度、转速、故障率。
这次不一样。三个老板开口第一句,全是新材料。
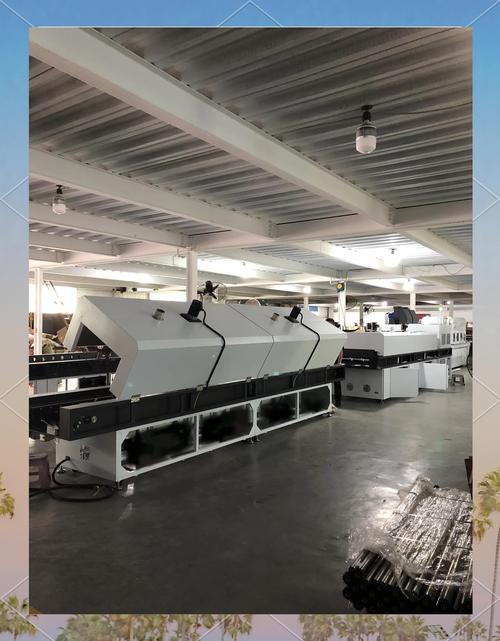
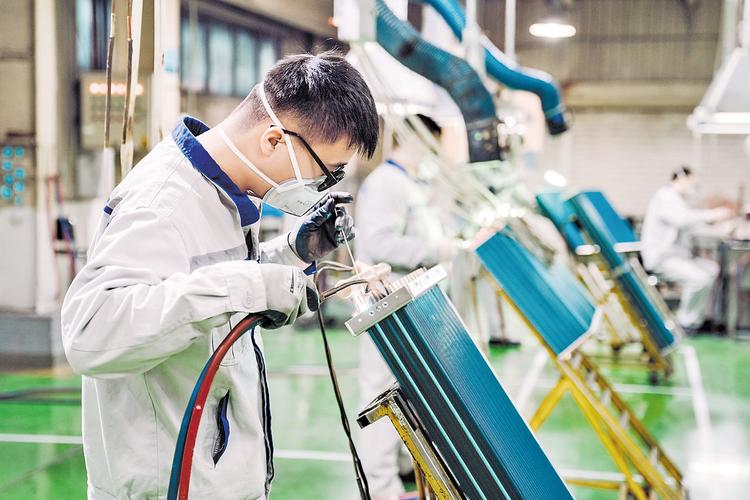
 汽车底盘轻量化新材料零件加工车间
问:这种新材料加工起来和传统钢材一样吗?会不会改生产线改到破产?
答:说实话,我一开始也这么担心。直到跟着老陈进了车间转了一圈。大部分原有数控铣床只换了金刚石涂层刀具,调整了进给和转速参数就能用,只有高精度连接孔需要加一道超声波辅助加工,整体投入不到换整条生产线的十分之一。唯一麻烦点的是废料回收,现在江浙这边已经有专门的企业上门收,分类再加工比以前直接填埋合规多了。
做风电防腐的老王更直接,海上风电的法兰连接位置,原来刷普通防腐漆,三年就得除锈重刷,十年不到法兰就腐蚀得要换,换一次成本几百万,还得停机停电损失大。现在他换了新一代聚脲基耐磨防腐新材料,直接高压喷涂上去,厚度只要两毫米,耐腐蚀抗盐雾能力直接翻三倍,算下来全生命周期成本降了快三成,现在国内几个大的风电运营商都找他合作。
对吧,不是只有天上飞的火箭才用新材料,海里转的风机,路上跑的货车,叉车上转的脚轮,到处都是机会。
玻纤改性新材料叉车脚轮成品展示
新材料落地,最容易踩的三个坑
我跑了快一年,见过不少踩坑的,整理出来给大家提个醒:
❗ 坑一:盲目追求顶级参数,花冤枉钱
很多老板一上来就要最好的,做个普通零件就要上T1000碳纤维,其实你的工况用T300就完全够,价格差了快十倍,纯纯浪费。先想清楚你的产品核心需求:是要减重?还是要耐磨?还是要防腐?对应找材料,别盲目堆参数。
❗ 坑二:只换材料不改工艺,浪费好材料
新材料不是换个料放进机床就完事的。比如碳纤维钻孔,你还用钻钢材的转速进给,钻出来直接分层开裂,合格率连一半都不到,最后反过来骂材料不好。其实只要找对刀具,改两个参数,合格率就能冲到98%以上,这点钱别省。
❗ 坑三:只算材料成本,不算全生命周期成本
这是最多人踩的坑。一看新材料一公斤比原来贵十块,扭头就走。算算账:新材料让你产品寿命翻三倍,售后维修成本降八成,客户粘性翻一倍,整体算下来,多花的那点材料钱,连赚的零头都不到。
说实话,2024年这个节点,新材料真的不是十几年前停在实验室里的概念了。国内上游原料厂早就把很多品类做出来了,价格比进口便宜一半还多,下游应用的配套加工工艺也成熟了,很多地方政府还给推广补贴,试错的门槛真的比很多人想的低太多。
不过话说回来,现在市面上也有不少炒概念的,阿猫阿狗都敢给自己贴个新材料的标签,拿个改了点添加剂的塑料就敢叫突破性技术。别听那些搞资本的瞎吹,拿样件放到你自己的工况里跑三个月,好不好用,耐磨不耐磨,一测就知道。
我上个月离开那家新材料配套厂的时候,厂长蹲在院子里抽烟,指着堆得整整齐齐的待发零件跟我说,你看,前些年都是我们用外国人开发的材料,照着人家的标准做,现在我们自己根据工况改材料,做出来的东西,比进口的还便宜,还好用。
就这话,我记到现在。
为什么现在工厂老板都在抢新材料?
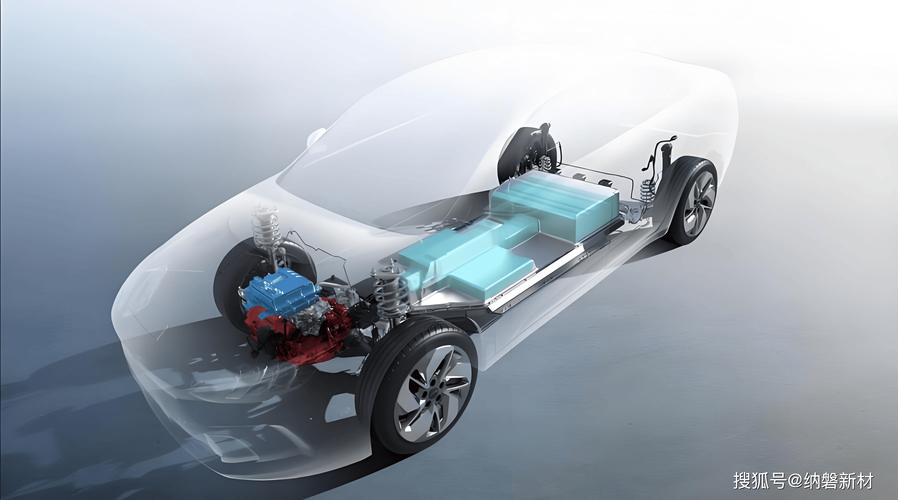
不是炒概念。是真被逼到份上了。 做商用车车架的老陈给我算了一笔账:原来车架用普通高强钢,整架下来重两吨七,国家商用车油耗、碳排放卡得越来越严,减重一斤就能降一点油耗,多拿一分市场。现在他把核心纵梁换成了连续纤维增强热塑性新材料,重量直接降40%,强度还比原来的高强钢翻了一倍。今年刚接了两个头部新势力车企的定点订单,产能已经排到三季度末。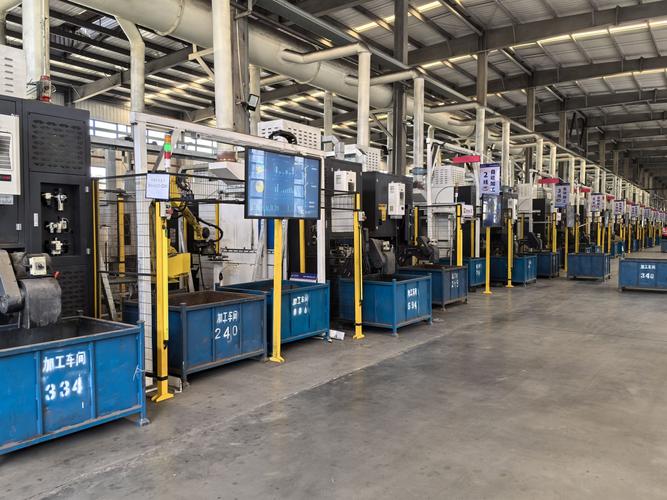 汽车底盘轻量化新材料零件加工车间
问:这种新材料加工起来和传统钢材一样吗?会不会改生产线改到破产?
答:说实话,我一开始也这么担心。直到跟着老陈进了车间转了一圈。大部分原有数控铣床只换了金刚石涂层刀具,调整了进给和转速参数就能用,只有高精度连接孔需要加一道超声波辅助加工,整体投入不到换整条生产线的十分之一。唯一麻烦点的是废料回收,现在江浙这边已经有专门的企业上门收,分类再加工比以前直接填埋合规多了。
做风电防腐的老王更直接,海上风电的法兰连接位置,原来刷普通防腐漆,三年就得除锈重刷,十年不到法兰就腐蚀得要换,换一次成本几百万,还得停机停电损失大。现在他换了新一代聚脲基耐磨防腐新材料,直接高压喷涂上去,厚度只要两毫米,耐腐蚀抗盐雾能力直接翻三倍,算下来全生命周期成本降了快三成,现在国内几个大的风电运营商都找他合作。
对吧,不是只有天上飞的火箭才用新材料,海里转的风机,路上跑的货车,叉车上转的脚轮,到处都是机会。
别被“高端”唬住,新材料落地没那么玄
很多中小企业老板一听到新材料,第一反应就是“这是大玩家玩的,我们小厂用不起”。 我今年见过一个浙江的小厂,总共三十多个人,做叉车脚轮的。原来用普通聚氨酯,卖一百二一只,一年不到就磨坏了,客户天天投诉。老板咬咬牙,找当地改性新材料产业园换了玻纤增强改性聚氨酯新材料,耐磨寿命直接翻四倍,现在卖一百八一只,客户还抢着要。为什么?对客户来说,原来一年换一次,现在四年换一次,人工更换成本省了一大笔,算下来怎么都划算。 问:新材料核心配方是不是都攥在大公司和院校手里,小厂根本拿不到? 答:真不是。现在长三角珠三角一堆专门做细分改性新材料的产业集群,你只要说清楚你的使用场景:要耐多少度高温,每天扛多少重量,要抗什么腐蚀,人家现成的配方给你调,一公斤也就比原来贵个三五块,开模打样几千块就能搞定,很多地方产业园还给研发补贴,算下来试错成本不到十万,小厂完全试得起。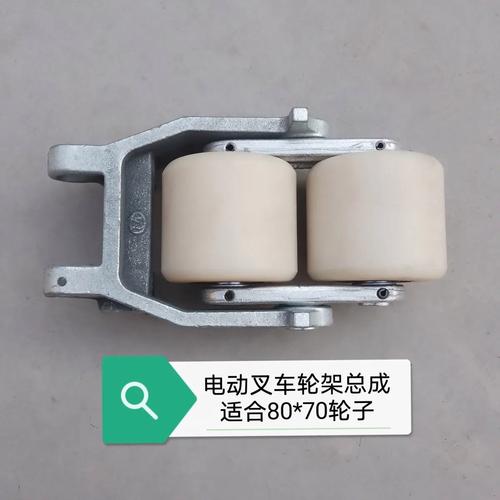 玻纤改性新材料叉车脚轮成品展示
新材料落地,最容易踩的三个坑
 新材料落地,最容易踩的三个坑
我跑了快一年,见过不少踩坑的,整理出来给大家提个醒:
❗ 坑一:盲目追求顶级参数,花冤枉钱
很多老板一上来就要最好的,做个普通零件就要上T1000碳纤维,其实你的工况用T300就完全够,价格差了快十倍,纯纯浪费。先想清楚你的产品核心需求:是要减重?还是要耐磨?还是要防腐?对应找材料,别盲目堆参数。
❗ 坑二:只换材料不改工艺,浪费好材料
新材料不是换个料放进机床就完事的。比如碳纤维钻孔,你还用钻钢材的转速进给,钻出来直接分层开裂,合格率连一半都不到,最后反过来骂材料不好。其实只要找对刀具,改两个参数,合格率就能冲到98%以上,这点钱别省。
❗ 坑三:只算材料成本,不算全生命周期成本
这是最多人踩的坑。一看新材料一公斤比原来贵十块,扭头就走。算算账:新材料让你产品寿命翻三倍,售后维修成本降八成,客户粘性翻一倍,整体算下来,多花的那点材料钱,连赚的零头都不到。
说实话,2024年这个节点,新材料真的不是十几年前停在实验室里的概念了。国内上游原料厂早就把很多品类做出来了,价格比进口便宜一半还多,下游应用的配套加工工艺也成熟了,很多地方政府还给推广补贴,试错的门槛真的比很多人想的低太多。
不过话说回来,现在市面上也有不少炒概念的,阿猫阿狗都敢给自己贴个新材料的标签,拿个改了点添加剂的塑料就敢叫突破性技术。别听那些搞资本的瞎吹,拿样件放到你自己的工况里跑三个月,好不好用,耐磨不耐磨,一测就知道。
我上个月离开那家新材料配套厂的时候,厂长蹲在院子里抽烟,指着堆得整整齐齐的待发零件跟我说,你看,前些年都是我们用外国人开发的材料,照着人家的标准做,现在我们自己根据工况改材料,做出来的东西,比进口的还便宜,还好用。
就这话,我记到现在。