数控机床:为什么国产中端机才是中小制造工厂的最优解
前两个月跑珠三角的五金制造集群,见了不下十个工厂老板,十个里有七个在愁机床更新的事。
要么抱着老普通机床舍不得换,精度掉得一批,高要求的活根本接不到;要么咬咬牙换了进口高端机,成本压得喘不过气,活不对口还赚不回本钱。
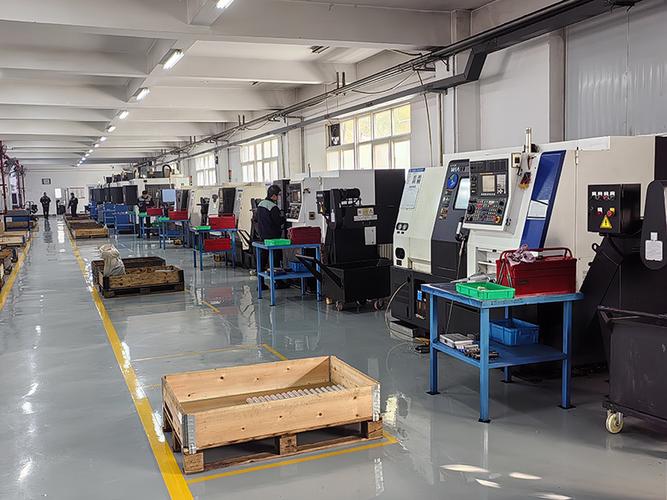
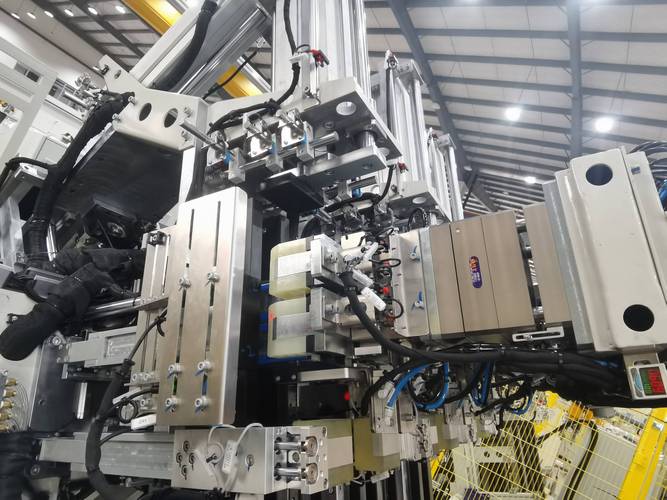
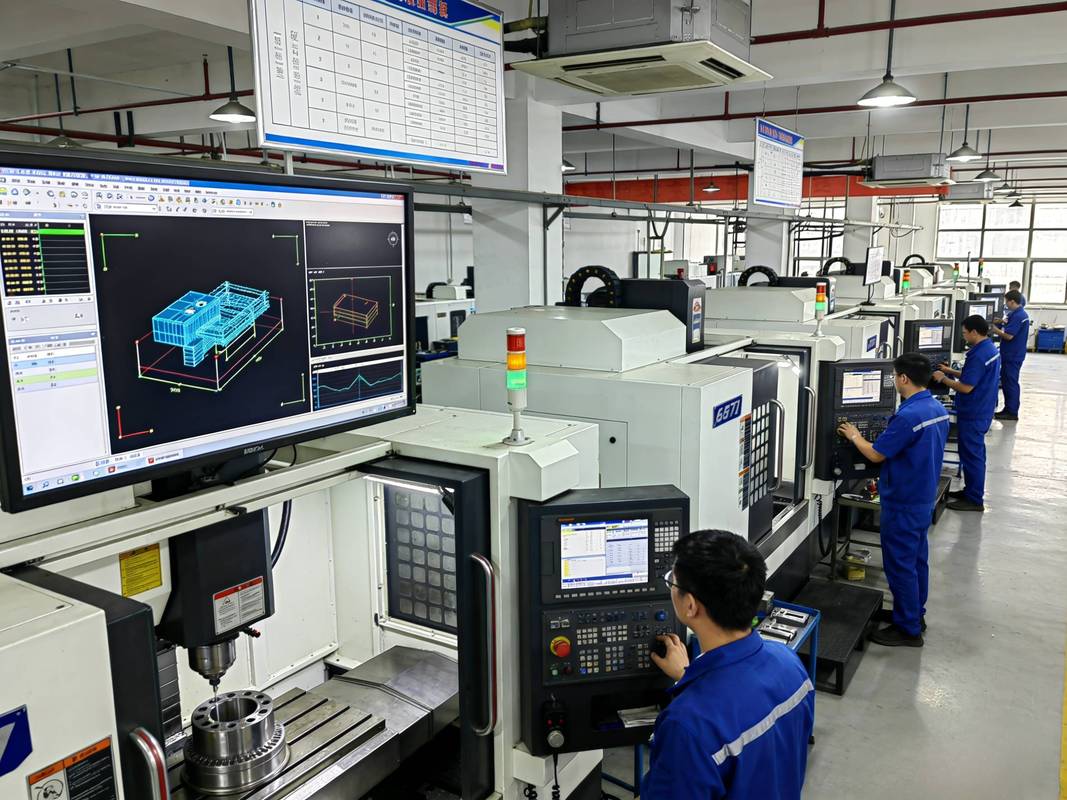
 珠三角车间国产数控机床加工现场
我见过最夸张的一个老板,前年听了销售忽悠,贷款八百万进了一台德国进口五轴联动数控机床,本来想接航空零部件的单,结果资质没审核过,现在只能用来开普通模,大材小用不说,每月折旧还压得他连工人工资都差点发不出。
哦对了,进口机的维修还闹心。上次一个东莞厂的进口机系统报警,厂商派人过来等了整整十二天,厂线停了十二天,损失比修机床的钱贵十倍都不止。
问:一直说进口数控机床精度比国产高,换国产会不会容易出废品?
答:这话放十年前说没错,放现在真的过时了。现在国内主流厂商的中端数控机床,定位精度普遍能做到0.005mm以内,重复定位精度能稳定在0.002mm,这个精度够做绝大多数民用制造领域的产品了。哪怕是对精度要求比较高的消费电子模具,只要保养到位,国产机也完全hold住。退一步说,哪怕出点小问题,国产厂商的售后一般三天内就能上门,比进口机等半个月强太多,停线的损失真的耗不起。
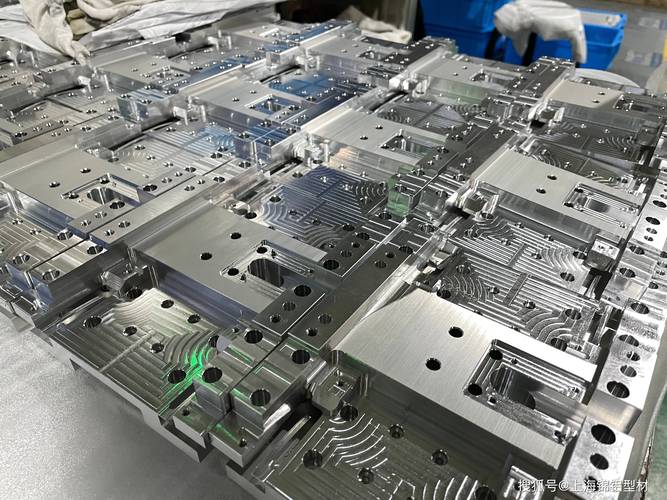
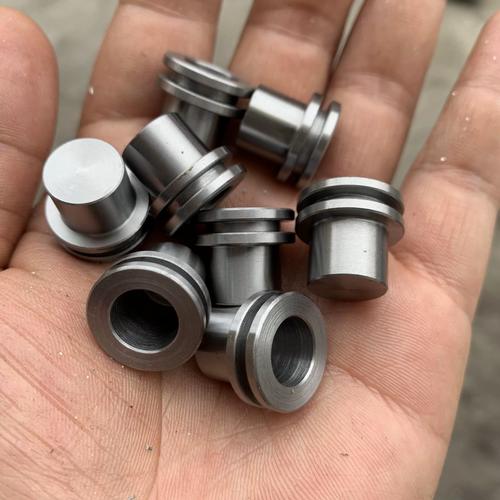
数控机床核心传动丝杠部件拆解图
问:中小企业第一次换数控机床,预算有限,优先砸钱换好系统还是好床身?
答:闭着眼睛选加厚床身。系统哪怕用基础款国产,只要床身刚性够,精度保持性就不会差。反过来,你花十万块上进口系统,床身是偷工减料的薄床身,用不了一年精度就跑了,再贵的系统也救不了。
2024年国产数控机床的新变化,真的超出很多人预期
不过话说回来,我这次跑市场最大的惊喜,就是国产数控机床的变化真的太大了。放在五年前,很多厂商卖完机就不管了,现在很多头部国产厂都开始做打包服务。比如买机送一年免费保养,三年内上门维修不收取工时费,有些甚至推出了按需付费的共享模式,小工厂接了大单临时缺机,可以按天租,不用一下子砸几十万进去。❗
还有一个很贴地气的变化,现在很多国产厂商开始针对细分领域做定制化机床,比如做汽配的就专门优化重切削参数,做小五金的就专门提高小刀具加工的稳定性,比进口通用机更贴合国内中小工厂的需求。
很多人还抱着老观念,说国产数控机床寿命短。我见过一家浙江台州的汽配厂,零八年买的第一台国产数控机床,用到现在十六年了,除了正常损耗换过一次丝杠导轨,床身一点问题都没有,现在还在二十四小时连轴转。
我不是说进口机不好,你要是能稳定拿到高端五轴的订单,利润率够高,买进口机当然没问题。但百分之九十的中小工厂,真没必要打肿脸充胖子,花两三倍的溢价买根本用不上的性能。说白了,开工厂就是为了赚钱,能低成本稳定出合格活,就是好机床。对吧?
别迷信进口高端,大部分工厂根本用不上
现在市场上的风气很歪,一提数控机床就说进口好,五轴好,好像不用德日的机就是档次不够。说实话,百分之八十的中小工厂,做的就是汽配零部件、普通五金模具、安防结构件这类活,三轴中端数控机床完全够打。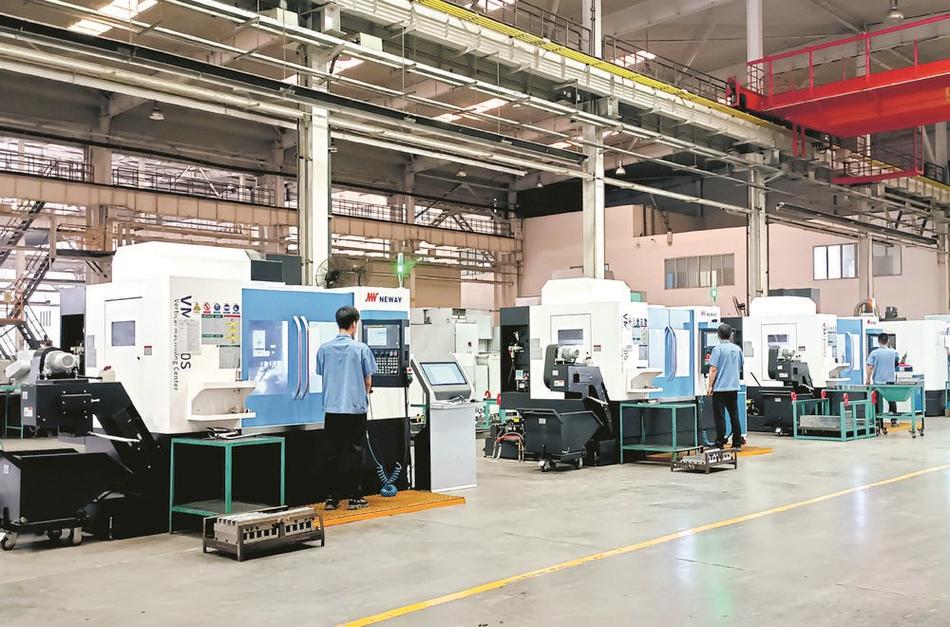 珠三角车间国产数控机床加工现场
我见过最夸张的一个老板,前年听了销售忽悠,贷款八百万进了一台德国进口五轴联动数控机床,本来想接航空零部件的单,结果资质没审核过,现在只能用来开普通模,大材小用不说,每月折旧还压得他连工人工资都差点发不出。
哦对了,进口机的维修还闹心。上次一个东莞厂的进口机系统报警,厂商派人过来等了整整十二天,厂线停了十二天,损失比修机床的钱贵十倍都不止。
问:一直说进口数控机床精度比国产高,换国产会不会容易出废品?
答:这话放十年前说没错,放现在真的过时了。现在国内主流厂商的中端数控机床,定位精度普遍能做到0.005mm以内,重复定位精度能稳定在0.002mm,这个精度够做绝大多数民用制造领域的产品了。哪怕是对精度要求比较高的消费电子模具,只要保养到位,国产机也完全hold住。退一步说,哪怕出点小问题,国产厂商的售后一般三天内就能上门,比进口机等半个月强太多,停线的损失真的耗不起。
选数控机床,这几个硬指标比品牌重要一万倍
很多人选机床,上来就问"你这是啥牌子?系统是不是进口的?"其实很多时候都搞错了优先级。💡给大家理一下我跑现场攒出来的优先级: 1. 床身刚性第一 好的床身,是数控机床的底子,现在很多小厂为了压成本,偷工减料减床身重量,刚性不够,你做重切削的时候床身抖,精度再高也出不了合格活。我一般建议,买之前先问问床身毛坯重量,同规格的机,差个一吨重量,刚性差的不是一点半点。 2. 丝杠导轨的品牌和精度等级 哪怕主机是国产,核心传动部件用一线品牌的,寿命差好多。别听销售瞎吹"我们都是进口部件",一定要问清楚具体等级,是THK还是上银,精度等级是C还是P,一定要写进合同里。 3. 系统适配性优先,品牌其次 现在国产系统比如华中8型、广州数控980系列,已经非常成熟了,操作逻辑比进口系统更符合国内工人的使用习惯,坏了换配件也便宜一半都不止。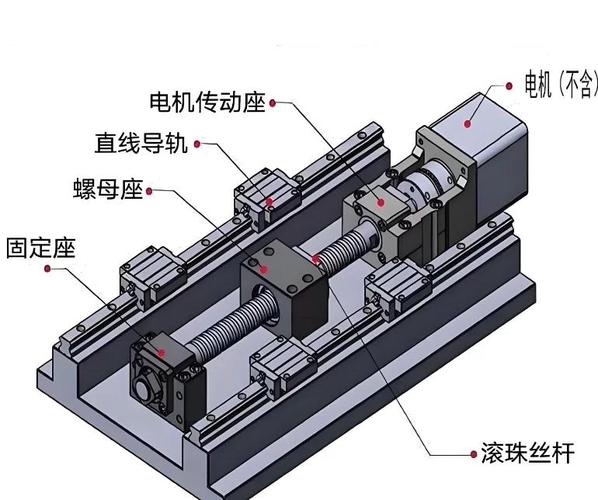 数控机床核心传动丝杠部件拆解图
问:中小企业第一次换数控机床,预算有限,优先砸钱换好系统还是好床身?
答:闭着眼睛选加厚床身。系统哪怕用基础款国产,只要床身刚性够,精度保持性就不会差。反过来,你花十万块上进口系统,床身是偷工减料的薄床身,用不了一年精度就跑了,再贵的系统也救不了。
2024年国产数控机床的新变化,真的超出很多人预期
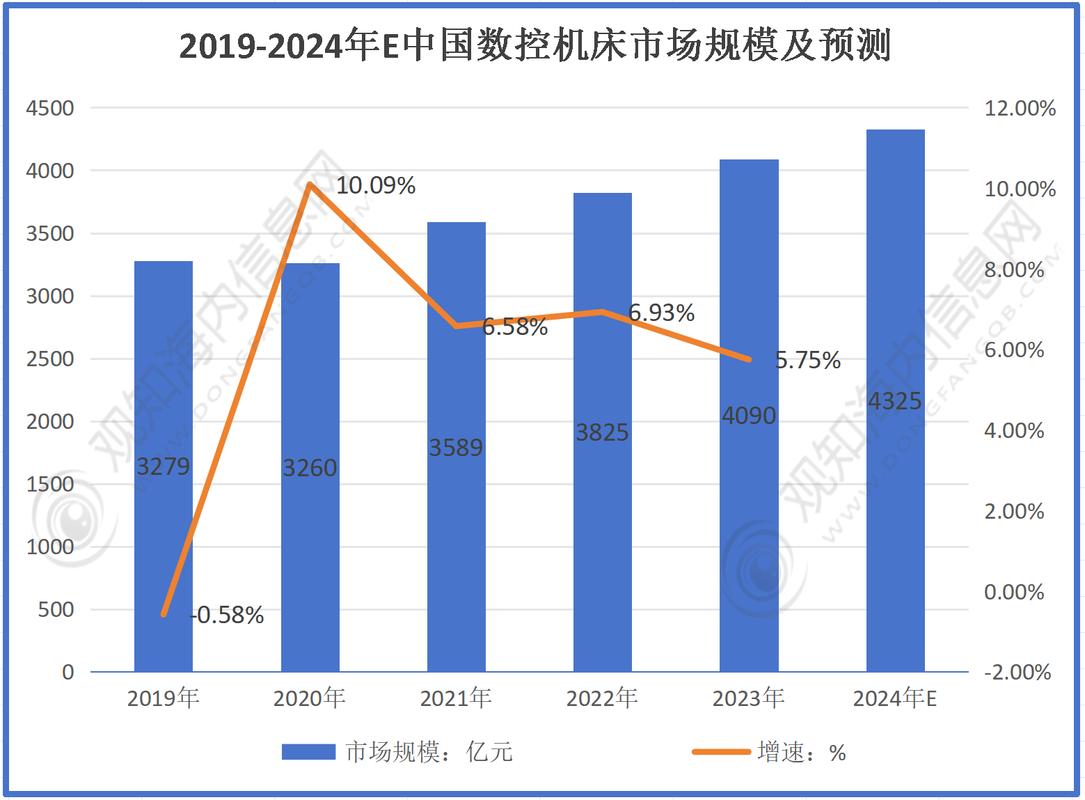 2024年国产数控机床的新变化,真的超出很多人预期
不过话说回来,我这次跑市场最大的惊喜,就是国产数控机床的变化真的太大了。放在五年前,很多厂商卖完机就不管了,现在很多头部国产厂都开始做打包服务。比如买机送一年免费保养,三年内上门维修不收取工时费,有些甚至推出了按需付费的共享模式,小工厂接了大单临时缺机,可以按天租,不用一下子砸几十万进去。❗
还有一个很贴地气的变化,现在很多国产厂商开始针对细分领域做定制化机床,比如做汽配的就专门优化重切削参数,做小五金的就专门提高小刀具加工的稳定性,比进口通用机更贴合国内中小工厂的需求。
很多人还抱着老观念,说国产数控机床寿命短。我见过一家浙江台州的汽配厂,零八年买的第一台国产数控机床,用到现在十六年了,除了正常损耗换过一次丝杠导轨,床身一点问题都没有,现在还在二十四小时连轴转。
我不是说进口机不好,你要是能稳定拿到高端五轴的订单,利润率够高,买进口机当然没问题。但百分之九十的中小工厂,真没必要打肿脸充胖子,花两三倍的溢价买根本用不上的性能。说白了,开工厂就是为了赚钱,能低成本稳定出合格活,就是好机床。对吧?