工业皮带:不起眼却决定生产成本的核心备件
别拿工业皮带不当核心备件
很多工厂老板、设备主管都默认,皮带就是个低成本易耗品,坏了换就行,犯得着花几倍预算买好货?说实话,这种想法真的坑了太多中小厂。现在的自动化生产线,牵一发而动全身,皮带跳齿、打滑,不光出一堆废品,搞不好还会撞机,修机床的钱都够买一箱子顶级皮带了。
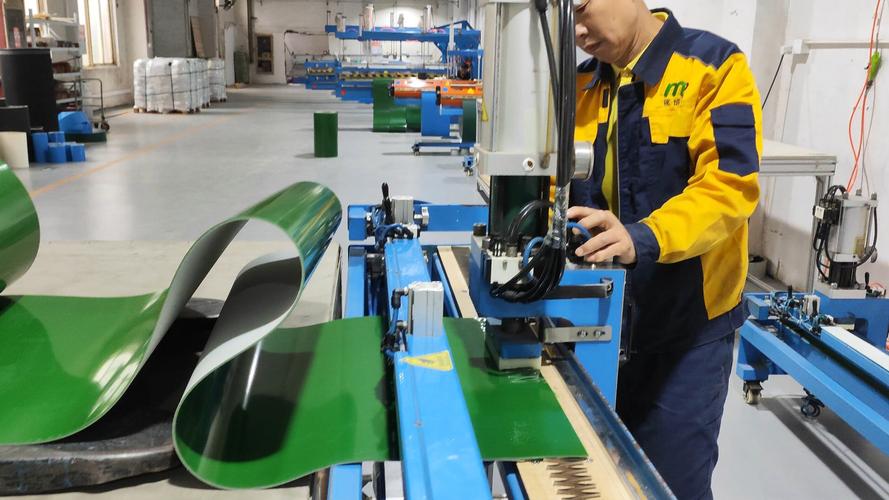 工厂自动化生产线传动工业皮带
现在工业领域的皮带早就细分到不同场景了,同步带负责高精度传动,三角带负责大扭矩动力传输,平皮带适合高速轻载,输送带直接负责生产物料转运,不同类型的性能差得远。就说食品加工厂用的输送皮带,必须符合FDA食品接触安全标准,你拿普通橡胶带凑数,碰到食药监抽查,直接给你打不合格,停产整改几天,损失多大?对吧。
问:原来设备用的普通三角带,能不能换成窄V三角带提升寿命?
答:反过来才更要注意——如果设备原厂设计用的就是窄V三角带,绝对不能换普通三角带凑数。窄V带的结构更紧凑,同宽度下承载能力比普通三角带高50%以上,额定转速也更高,普通三角带装上去,承受不住原本的扭矩,短则一两个月,长则半年肯定断。算下来频繁换皮带的人工+停机成本,其实比用好皮带贵好几倍,完全犯不着。如果原厂是普通三角带,想换成窄V的话,只要带轮槽型对得上,那反而能提升寿命,是好事。
工业皮带选型最容易踩的三个坑
干了快二十年工业备件,我见过的皮带坑能绕车间三圈,总结下来最常见的就是三个,全都是低级错误,但就是有人年年踩。
第一个坑,拿旧皮带量长度。很多人图省事,旧皮带拆下来量一下周长就报给供应商,结果新皮带回来,要么太松打滑,要么紧到拉不动轴承。为什么?旧皮带用了一两年,早就被拉长变形了啊!你量旧的能对才怪。正确做法是查设备原厂手册找型号,或者量两个带轮的中心距重新计算节线长度,这点时间真的别省。💡 小提醒:开口同步带一定要核对齿形,梯形齿和圆弧齿不能混装,混装用不了半个月就会掉齿报废。
第二个坑,材质选错不看使用环境。比如南方沿海潮湿多盐雾,你选普通棉线芯的同步带,不出三个月就霉断芯线,必须选聚酯或者芳纶芯的,抗腐蚀拉伸性还好。再比如炼胶车间的高温环境,普通天然橡胶皮带八十度就发软变形,必须用硅橡胶或者氟橡胶材质的,才能扛住一两百度的持续高温。
第三个坑,只换皮带不换磨损的带轮。我见过最夸张的一家五金厂,半年换了七次传动皮带,每次都骂供应商质量差,最后拆机一看,带轮槽都磨出一圈台阶了,新皮带装上去根本贴不到槽底,不磨坏才怪。最后换了一对新带轮,新皮带用了三年还没坏。❗ 这条真的要记牢:带轮磨损超过0.5毫米,换皮带的时候一起换,平均下来反而省钱。
 磨损工业带轮与新带轮对比图
问:新换的皮带总是用不到额定寿命就坏,大概率是哪出问题了?
答:排除皮带本身的质量问题,八成是安装和张紧出问题。要么就是张紧力调错了,太松会打滑磨齿,太紧会把芯线拉断,都是死路。要么就是两个带轮不对中,偏斜个两三度,皮带就会偏磨,用不了多久就一边开裂掉块。再就是刚才说的带轮磨损没换,这个占比真的很高,很多人都容易忽略这点。
近年工业皮带的新应用新变化
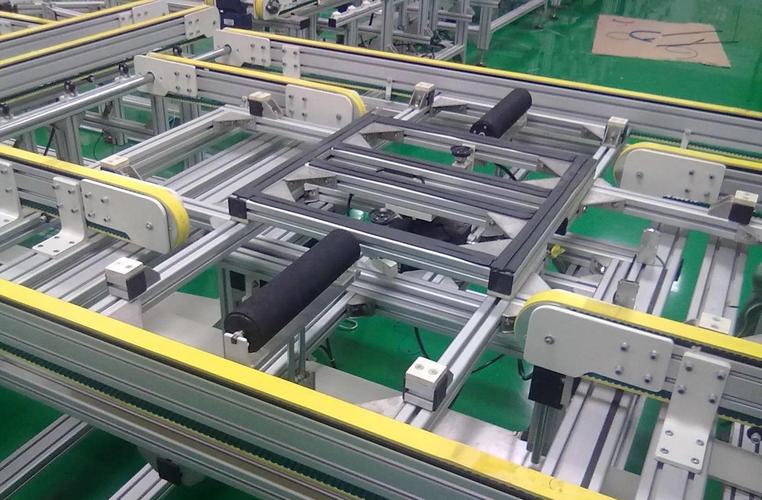 近年工业皮带的新应用新变化
这两年新能源行业爆火,对工业皮带的要求也刷新了很多认知。比如光伏硅片生产环节,输送皮带必须无尘、防静电,还不能有任何析出残留,更不能划伤脆弱的硅片,普通输送带根本满足不了要求,都是定制的特殊涂层皮带。
再就是动力电池生产线,极片切割、电芯组装环节用的同步带,精度公差要控制在0.1毫米以内,稍微差一点,极片切歪了,整个批次的电芯就废了,损失几十万。
说实话,现在国产皮带的进步真的很大,很多之前只有进口品牌能做的特殊皮带,现在国产厂家都能做,价格还便宜一半多,我去年给一家锂电设备厂商推荐过国产的高精度同步带,用了快两年,精度一点没降,帮他们省了快三十万的年备件成本。
不过话说回来,一些极端场景,比如几万转的高速主轴传动,或者强腐蚀的化工生产环境,进口老牌皮带的稳定性还是更好一点,这个得看你的场景和预算选,没有绝对的好坏。现在还有很多模块化的皮带,出问题只换坏的那段,不用整根换,也能省不少钱,很多老长距离输送线改造都在用,效果挺好。
工业生产就是这样,越是不起眼的小东西,越能偷偷决定你赚不赚钱。一条皮带而已,选对了,安安稳稳用两三年,选错了,停一次线就把大半年的备件钱亏没了。没什么大道理,就是踩过坑之后的真话。