工业密封:被低估的设备生命线
很多人逛工厂车间,视线都盯着几百万的机床、上亿的生产线,没人会多瞅一眼嵌在缝隙里的密封。不就是个小胶圈?几块钱十几块钱的东西,坏了换就是了。
真这么想,迟早吃大亏。
我去年跟运维团队去华东一个锂电加工厂处理停线故障,原因说出来你不信,就是一台涂布机的真空密封漏了,导致腔体真空度不达标,整批涂好的正极材料报废,加上抢修停线8小时,直接损失小两百万。源头就是采购为了省不到一千块的配件钱,换了便宜的杂牌密封。
 盾构机主轴承密封安装现场
就说盾构机的主轴承密封,盾构机挖隧道,一吨多的刀盘转起来,泥沙碎石全在外面蹭,全靠三四道密封挡着,一旦密封破了,泥沙进去磨坏主轴承,换个轴承几百万,挖了一半的隧道停一两个月,这个损失谁扛得住?
说实话,工业场景90%以上的非计划停机,跟密封失效有关。这个比例真不夸张,我见过的运维统计数据就是这么写的。
问:是不是越贵的密封,性能就一定越好?
答:真不是。选密封的核心是匹配工况,不是越贵越好。比如普通常温低压的循环水泵密封,用丁腈橡胶的O型圈就够,一套才几十块,犯不上换几千块的全氟醚橡胶密封,贵出上百倍完全没必要。但如果是浓硝酸、高温有机试剂这类强腐蚀工况,或者180度以上的连续工作环境,那便宜橡胶密封用上去,不出一个月就老化开裂漏得一塌糊涂,反而更烧钱。选的时候把工况温度、压力、接触介质全说清楚,让供应商给你选,别光盯着价格砍。
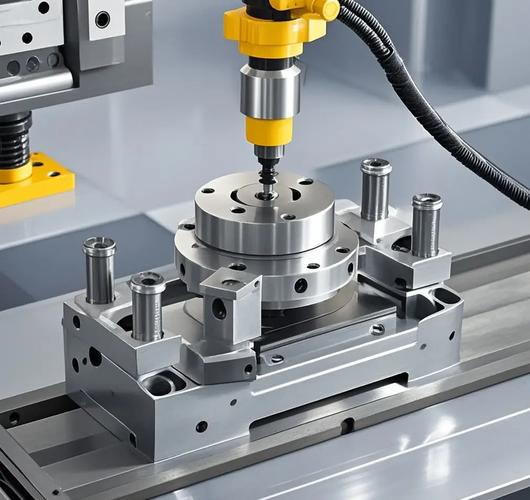
锂电设备真空密封成品检测
然后就是碳中和逼出来的节能升级。原来很多工厂用的盘根密封,泄漏大摩擦还大,电机很多功率都耗在摩擦上了,现在很多电厂、化工厂都换成低摩擦机械密封了,一台一百多千瓦的泵,一年省下来的电费都够买三套新密封,不到一年就能回本。
还有就是干气密封的普及,原来只有大型天然气压缩机才用,现在很多中小功率的高速泵也开始用了,寿命是普通机械密封的三到五倍,泄漏量不到原来的百分之一,运维成本降了好多。
问:干气密封和普通机械密封到底有啥区别?普通工厂要不要换?
答:干气密封是靠密封端面上的动压槽,旋转的时候把气体压进去形成一层纳米级的气膜,整个密封工作的时候是非接触的,所以几乎没有磨损,寿命长泄漏少。但它成本比普通机械密封贵两到三倍,结构也更复杂,所以只有高速旋转、要求低泄漏的工况才适合换,比如长输管线的增压机、大型加氢装置的循环氢压缩机。要是你就是厂区里普通的给排水泵,低压低速,那用普通机械密封足够,没必要花那个冤枉钱。
现场选密封避坑的几个实用经验
干了这么多年工业,见过太多因为密封踩坑的,总结几个没人会白纸黑字写在说明书上的经验:
💡 第一,别把锅全甩给密封质量。八成密封失效,问题出在安装或者预处理上。比如安装槽磨偏了、公差超了,你装再好的密封上去,用不了半个月就磨坏了。还有装O型圈的时候被螺纹划个小口子,当时看不出来,用几天就漏,这种情况我见得太多了。
❗ 第二,温度参数一定要留余量。比如你工况最高温度是120℃,别买标称正好120℃的丁腈橡胶密封。连续工作的时候密封本身还会发热,实际温度比工况高十多度很正常,卡着上限买,不出半年就老化硬了,直接漏。一般最少留20℃的余量,稳得很。
✅ 第三,橡胶密封别瞎囤货。很多工厂喜欢批量采购囤配件,觉得便宜,但是橡胶是有保质期的,哪怕放在阴凉干燥的地方,放两年以上,橡胶的弹性就掉了,压缩永久变形直接不合格,装上去就是漏。现在大多供应商都做寄售,随用随拿,真没必要囤个两三年的货。
不过话说回来,现在也有新玩法了,很多大型工厂开始给关键密封装微型传感器,实时测密封的泄漏量、工作温度,提前预判失效,不用到漏了才停车修,也不用到时间就瞎换,省了不少运维成本,这个趋势现在越来越明显了。
工业里从来没有无关紧要的小零件。一块钱的密封,就能毁掉几百万的设备,上千万的产能。多留心,多花点功夫选对密封,比出事了再抢修划算太多。
为什么说密封是工业设备的隐形守门人
密封的核心作用说穿了就是两个:拦住该留的,挡住不该进的。旋转轴要拦润滑油,不让它漏出去;液压油缸要挡灰尘杂质,不让它磨坏缸体;锂电真空腔体要锁着真空,不能让空气进去影响产品;油气井口要扛着几十兆帕的压力,不能让油气漏出来引发事故。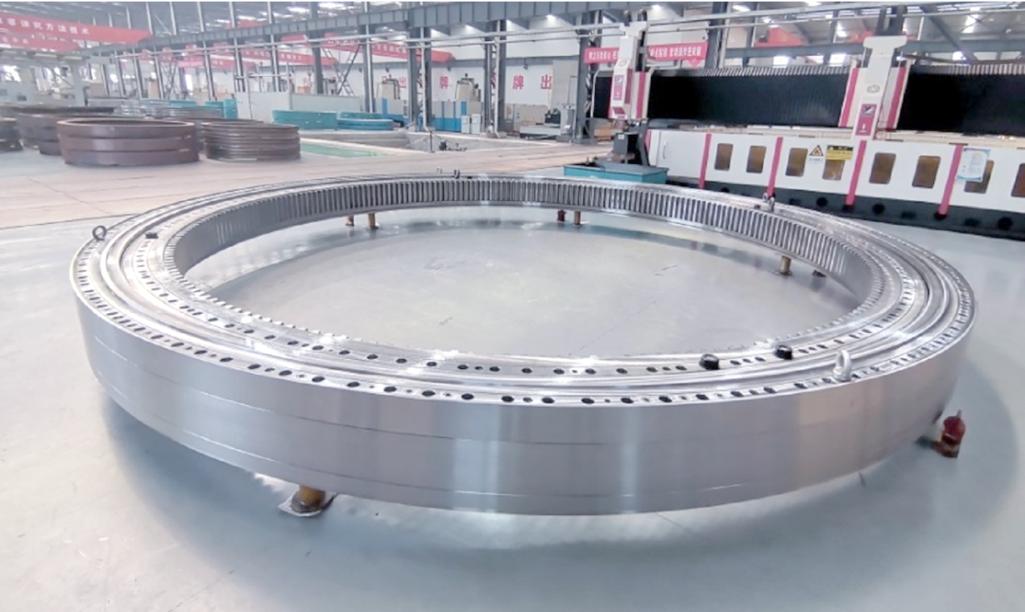 盾构机主轴承密封安装现场
就说盾构机的主轴承密封,盾构机挖隧道,一吨多的刀盘转起来,泥沙碎石全在外面蹭,全靠三四道密封挡着,一旦密封破了,泥沙进去磨坏主轴承,换个轴承几百万,挖了一半的隧道停一两个月,这个损失谁扛得住?
说实话,工业场景90%以上的非计划停机,跟密封失效有关。这个比例真不夸张,我见过的运维统计数据就是这么写的。
问:是不是越贵的密封,性能就一定越好?
答:真不是。选密封的核心是匹配工况,不是越贵越好。比如普通常温低压的循环水泵密封,用丁腈橡胶的O型圈就够,一套才几十块,犯不上换几千块的全氟醚橡胶密封,贵出上百倍完全没必要。但如果是浓硝酸、高温有机试剂这类强腐蚀工况,或者180度以上的连续工作环境,那便宜橡胶密封用上去,不出一个月就老化开裂漏得一塌糊涂,反而更烧钱。选的时候把工况温度、压力、接触介质全说清楚,让供应商给你选,别光盯着价格砍。
2024年工业密封的主流应用新趋势
这两年工业发展快,密封也跟着出了很多新玩法,跟以前老黄历不一样了。 首先是新能源带火了一批特殊密封。比如锂电生产线用的无析出真空密封,要求密封材料不能析出小分子物质,不然会污染正负极材料,影响电池容量和安全,这个是十年前根本没有的需求。还有氢能领域的70MPa高压密封,不管是储氢罐还是加氢站的压缩机,对密封的压缩永久变形要求高到离谱,现在主流用的改性PTFE复合金属骨架密封,已经实现国产批量替代了,性能不比进口差,价格砍了快一半。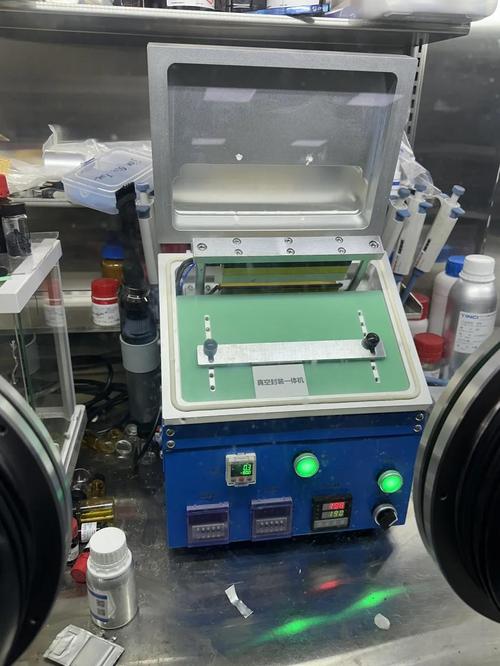 锂电设备真空密封成品检测
然后就是碳中和逼出来的节能升级。原来很多工厂用的盘根密封,泄漏大摩擦还大,电机很多功率都耗在摩擦上了,现在很多电厂、化工厂都换成低摩擦机械密封了,一台一百多千瓦的泵,一年省下来的电费都够买三套新密封,不到一年就能回本。
还有就是干气密封的普及,原来只有大型天然气压缩机才用,现在很多中小功率的高速泵也开始用了,寿命是普通机械密封的三到五倍,泄漏量不到原来的百分之一,运维成本降了好多。
问:干气密封和普通机械密封到底有啥区别?普通工厂要不要换?
答:干气密封是靠密封端面上的动压槽,旋转的时候把气体压进去形成一层纳米级的气膜,整个密封工作的时候是非接触的,所以几乎没有磨损,寿命长泄漏少。但它成本比普通机械密封贵两到三倍,结构也更复杂,所以只有高速旋转、要求低泄漏的工况才适合换,比如长输管线的增压机、大型加氢装置的循环氢压缩机。要是你就是厂区里普通的给排水泵,低压低速,那用普通机械密封足够,没必要花那个冤枉钱。
现场选密封避坑的几个实用经验
 现场选密封避坑的几个实用经验
干了这么多年工业,见过太多因为密封踩坑的,总结几个没人会白纸黑字写在说明书上的经验:
💡 第一,别把锅全甩给密封质量。八成密封失效,问题出在安装或者预处理上。比如安装槽磨偏了、公差超了,你装再好的密封上去,用不了半个月就磨坏了。还有装O型圈的时候被螺纹划个小口子,当时看不出来,用几天就漏,这种情况我见得太多了。
❗ 第二,温度参数一定要留余量。比如你工况最高温度是120℃,别买标称正好120℃的丁腈橡胶密封。连续工作的时候密封本身还会发热,实际温度比工况高十多度很正常,卡着上限买,不出半年就老化硬了,直接漏。一般最少留20℃的余量,稳得很。
✅ 第三,橡胶密封别瞎囤货。很多工厂喜欢批量采购囤配件,觉得便宜,但是橡胶是有保质期的,哪怕放在阴凉干燥的地方,放两年以上,橡胶的弹性就掉了,压缩永久变形直接不合格,装上去就是漏。现在大多供应商都做寄售,随用随拿,真没必要囤个两三年的货。
不过话说回来,现在也有新玩法了,很多大型工厂开始给关键密封装微型传感器,实时测密封的泄漏量、工作温度,提前预判失效,不用到漏了才停车修,也不用到时间就瞎换,省了不少运维成本,这个趋势现在越来越明显了。
工业里从来没有无关紧要的小零件。一块钱的密封,就能毁掉几百万的设备,上千万的产能。多留心,多花点功夫选对密封,比出事了再抢修划算太多。