塔器选型避坑:化工行业老工程师攒了十年的干货
上个月跑华东某炼化厂改造项目,甲方总工拉着我在厂区抽烟,吐槽了快一小时。刚上线半年的新精馏塔器,分离效率掉了快20%,产品纯度不达标,全车间跟着加班返工,前前后后烧了几百万。谁都没想到,居然是选型时一个不起眼的小细节出了错。
 化工车间运行中的精馏塔器
第二个坑,内构件偷工减料。很多塔器供应商报低价抢单,拿到订单就从内构件上扣成本。本来设计用导向浮阀,换成普通筛板;本来开孔率要30%,偷偷降到25%,外行人从外观根本看不出来。
问:塔器的公称直径都对,为什么实际处理量达不到设计要求?
答:90%是内构件匹配出了问题。很多厂家做塔器的时候,为了降成本,把浮阀开孔率私自调低了5个百分点,看起来公称直径没变,实际汽液接触面积不够,处理量自然上不去。还有的把降液管宽度缩了,液相流不动,直接淹塔,你说坑不坑?
第三个坑,基础预留余量不够。很多新厂建的时候只考虑当前塔器的重量,未来要扩能改造,塔器要换填料加内构件,重量一下涨几十吨,原来的基础承重力不够,裂了都没地方补,拆了重新做基础的成本,比换一台塔器还贵。
工厂车间大型塔器整体卷制加工现场
问:现在厂商推的模块化塔器到底值不值得选?
答:得看你的项目场景。如果是中小型的精细化工分离、工业污水处理项目,模块化塔器太香了。所有分段、内构件都在工厂预制好,拉到现场直接吊装对接,一周就能投用,比现场建造省了至少一半的工期,安装成本也降了近一半。但如果是千万吨级炼化的高压大型精馏塔,还是整体制造现场安装更靠谱,模块化拼接的密封点太多,高压长期运行的风险太高,没必要冒这个险。
塔器投用后,日常维护记住这几点就能少出事
很多工厂买了好塔器,维护跟不上,两三年就出问题,太可惜。我跑现场这么多年,总结下来,日常维护不用搞太复杂,盯紧几个关键指标就行。
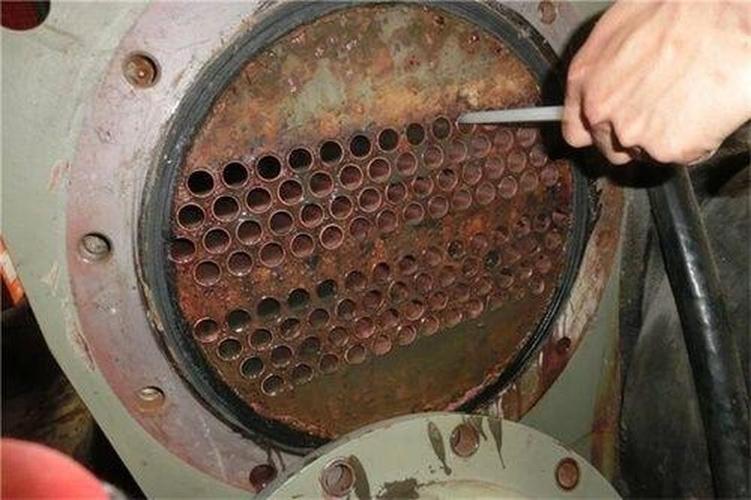
第一个就是压降。每周固定测一次全塔压降,要是压降突然涨了10%以上,大概率是塔内结垢或者填料堵了,赶紧做在线冲洗,别等堵死了再修。去年我去山东一家精细化工厂,他们半个月没测压降,填料堵死了直接冲塔,把塔顶冷凝器都给堵废了,停了一周检修,直接损失大几百万,说起来都懊恼。
💡给大家整理几个必做的日常维护:
✅ 每月抽测人孔检查一次浮阀或填料,有没有腐蚀、脱落、变形
✅ 每季度校准一次塔的温度、压力测点,测点不准你啥异常都判断不出来
❗ 绝对不要长期超温超压运行,为了赶产量硬提负荷,不出一年内构件就会变形,修起来代价翻十倍
说实话,很多工厂都有赶产能超负运行的毛病,我见过用了二十年状态还很好的塔器,也见过用了三年就报废的,差别全在日常维护上。不过话说回来,最近两年越来越多工厂开始给塔器装在线监测系统,在塔内关键位置装传感器,实时传压降、温度分布数据,异常直接报警,省了好多人工,非计划停车次数直接降了七成,这个趋势真的值得跟上。
哦对了,还有,每年大修的时候,一定要把塔内的沉积物清干净,别嫌麻烦,攒个三五年,堵你没商量。
别只看参数表,塔器选型最容易踩的三个隐形坑
很多人买塔器,盯着公称直径、设计压力、设计温度这几个参数对着表卡,觉得对上就没问题。这是大错特错。 第一个坑就是材质选型偷懒。很多人按设计手册选普通材质,忽略了实际介质的微量腐蚀。比如说加工含硫原油的精馏塔,哪怕硫含量不高,长期运行下来,硫化氢对碳钢的晶间腐蚀你根本看不到,用不了两年就穿孔漏液,后悔都来不及。现在靠谱的做法,只要是含硫介质,哪怕含量低,都至少用复合板,要求高直接上双相钢,初期多花点钱,十年省出来的检修费够买半台塔。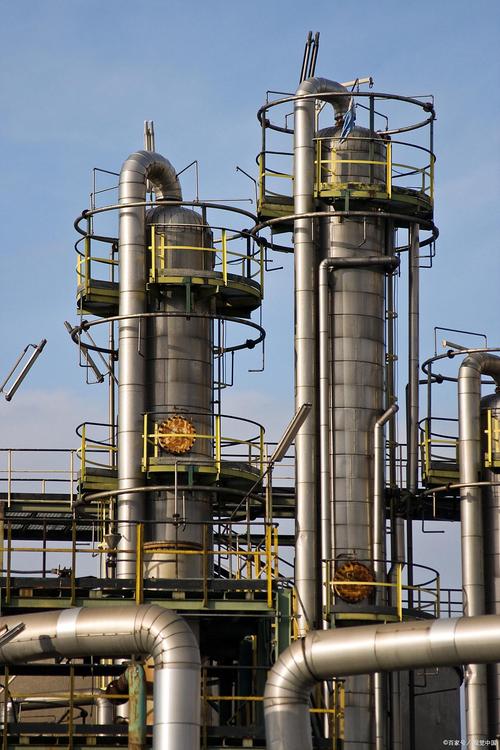 化工车间运行中的精馏塔器
第二个坑,内构件偷工减料。很多塔器供应商报低价抢单,拿到订单就从内构件上扣成本。本来设计用导向浮阀,换成普通筛板;本来开孔率要30%,偷偷降到25%,外行人从外观根本看不出来。
问:塔器的公称直径都对,为什么实际处理量达不到设计要求?
答:90%是内构件匹配出了问题。很多厂家做塔器的时候,为了降成本,把浮阀开孔率私自调低了5个百分点,看起来公称直径没变,实际汽液接触面积不够,处理量自然上不去。还有的把降液管宽度缩了,液相流不动,直接淹塔,你说坑不坑?
第三个坑,基础预留余量不够。很多新厂建的时候只考虑当前塔器的重量,未来要扩能改造,塔器要换填料加内构件,重量一下涨几十吨,原来的基础承重力不够,裂了都没地方补,拆了重新做基础的成本,比换一台塔器还贵。
2024年塔器制造的新实践,这些变化你得知道
说实话,这两年塔器制造的进步真的超出我预期。放在五年前,直径超过五米的大塔,都要把钢板运到现场拼接焊,不仅工期长,焊接精度也难控制,很容易出应力不均的问题。现在国内大厂的卷制设备能做到整体卷制八米直径的塔器,直接整体运输到现场吊装,拼焊焊缝减少了70%,精度高太多,运行起来稳定性好太多。 防腐这块也有新东西。之前对付含氟、含氯的强腐蚀介质,大多用衬四氟,不仅厚度大,降温升温几次就容易开鼓包脱落。现在用超音速喷涂的纳米陶瓷涂层,厚度只有衬四氟的三分之一,附着力强太多,对付一般腐蚀使用寿命能翻三倍,价格只涨了不到三成,真的划算。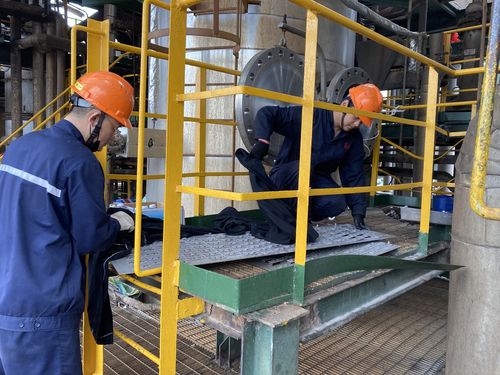 工厂车间大型塔器整体卷制加工现场
问:现在厂商推的模块化塔器到底值不值得选?
答:得看你的项目场景。如果是中小型的精细化工分离、工业污水处理项目,模块化塔器太香了。所有分段、内构件都在工厂预制好,拉到现场直接吊装对接,一周就能投用,比现场建造省了至少一半的工期,安装成本也降了近一半。但如果是千万吨级炼化的高压大型精馏塔,还是整体制造现场安装更靠谱,模块化拼接的密封点太多,高压长期运行的风险太高,没必要冒这个险。
塔器投用后,日常维护记住这几点就能少出事
 塔器投用后,日常维护记住这几点就能少出事
很多工厂买了好塔器,维护跟不上,两三年就出问题,太可惜。我跑现场这么多年,总结下来,日常维护不用搞太复杂,盯紧几个关键指标就行。
第一个就是压降。每周固定测一次全塔压降,要是压降突然涨了10%以上,大概率是塔内结垢或者填料堵了,赶紧做在线冲洗,别等堵死了再修。去年我去山东一家精细化工厂,他们半个月没测压降,填料堵死了直接冲塔,把塔顶冷凝器都给堵废了,停了一周检修,直接损失大几百万,说起来都懊恼。
💡给大家整理几个必做的日常维护:
✅ 每月抽测人孔检查一次浮阀或填料,有没有腐蚀、脱落、变形
✅ 每季度校准一次塔的温度、压力测点,测点不准你啥异常都判断不出来
❗ 绝对不要长期超温超压运行,为了赶产量硬提负荷,不出一年内构件就会变形,修起来代价翻十倍
说实话,很多工厂都有赶产能超负运行的毛病,我见过用了二十年状态还很好的塔器,也见过用了三年就报废的,差别全在日常维护上。不过话说回来,最近两年越来越多工厂开始给塔器装在线监测系统,在塔内关键位置装传感器,实时传压降、温度分布数据,异常直接报警,省了好多人工,非计划停车次数直接降了七成,这个趋势真的值得跟上。
哦对了,还有,每年大修的时候,一定要把塔内的沉积物清干净,别嫌麻烦,攒个三五年,堵你没商量。