工业大数据:从‘堆数据’到‘赚真金’的制造跃迁
别拿消费大数据的逻辑套工业
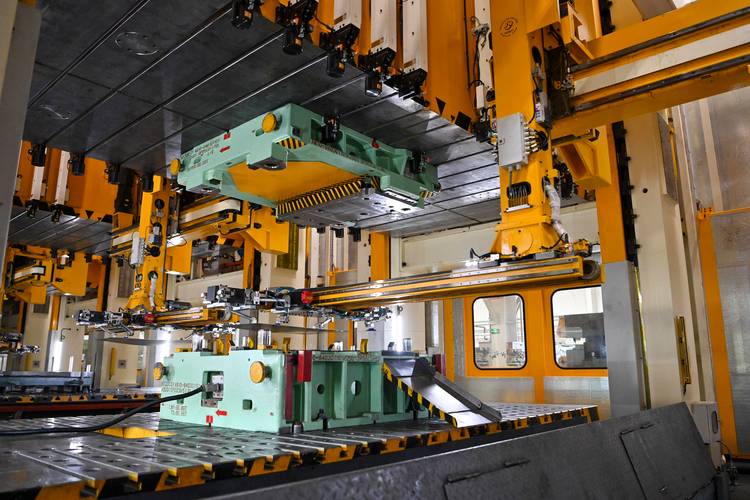
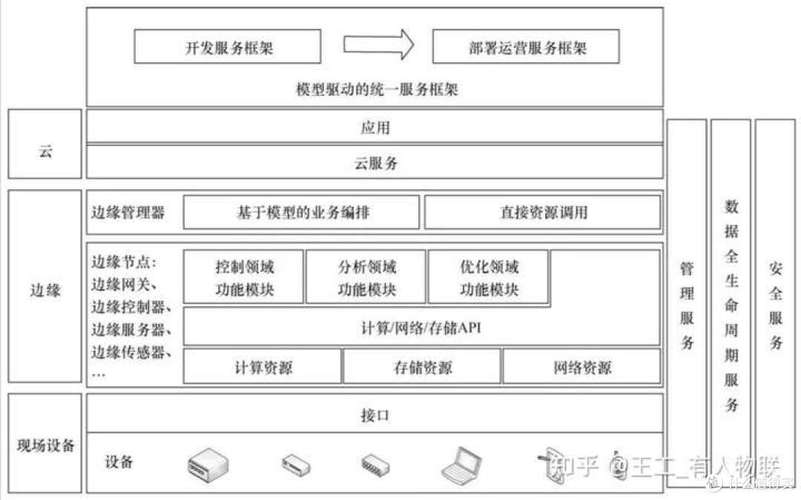
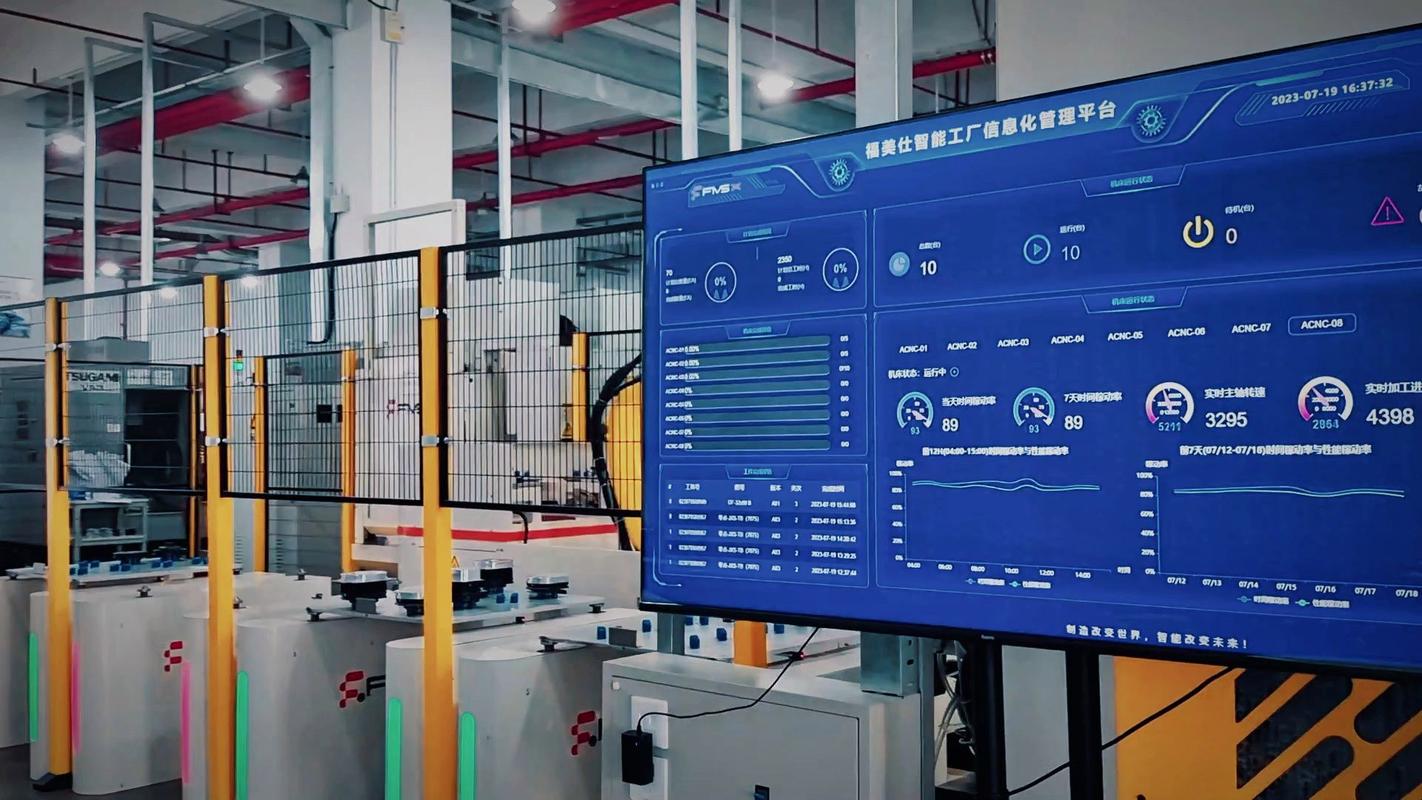
消费大数据是赚用户的钱,猜你喜欢,推广告,工业大数据完全不是一回事。工业的数据都是碎的,你想啊,一条冲压线,十台设备,每台的传感器参数不一样,不同批次的钢材杂质含量不一样,工人换班的操作习惯不一样,连车间夏天冬天的温度都能影响冲压精度,这些数据杂七杂八,根本不是消费端那种规整的用户行为数据能比的。
说实话,很多工业互联网公司拿消费互联网那套做产品,给工厂推大数据平台,上来就要你全工厂接入,几千万的投入,不翻车才怪。
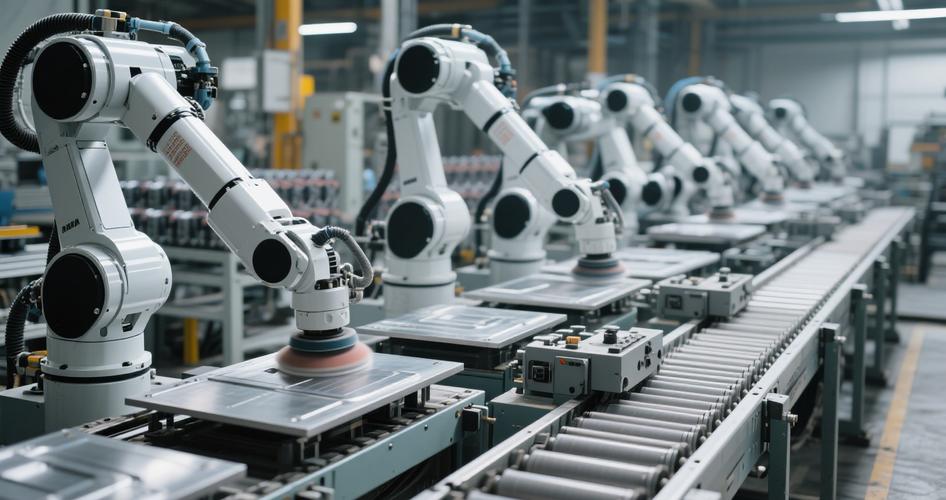
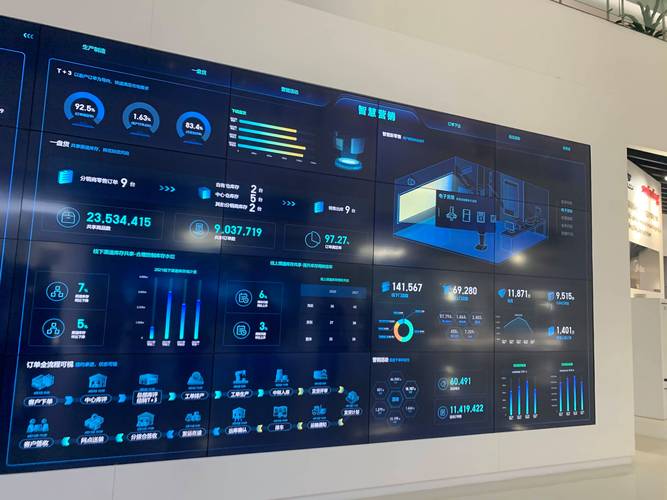
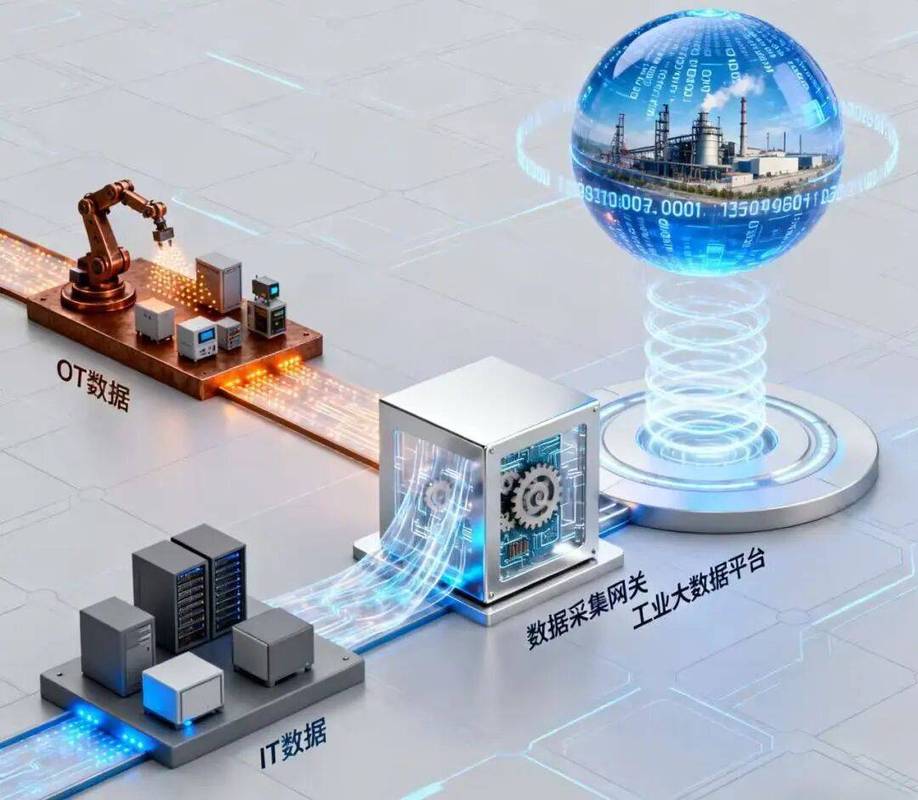
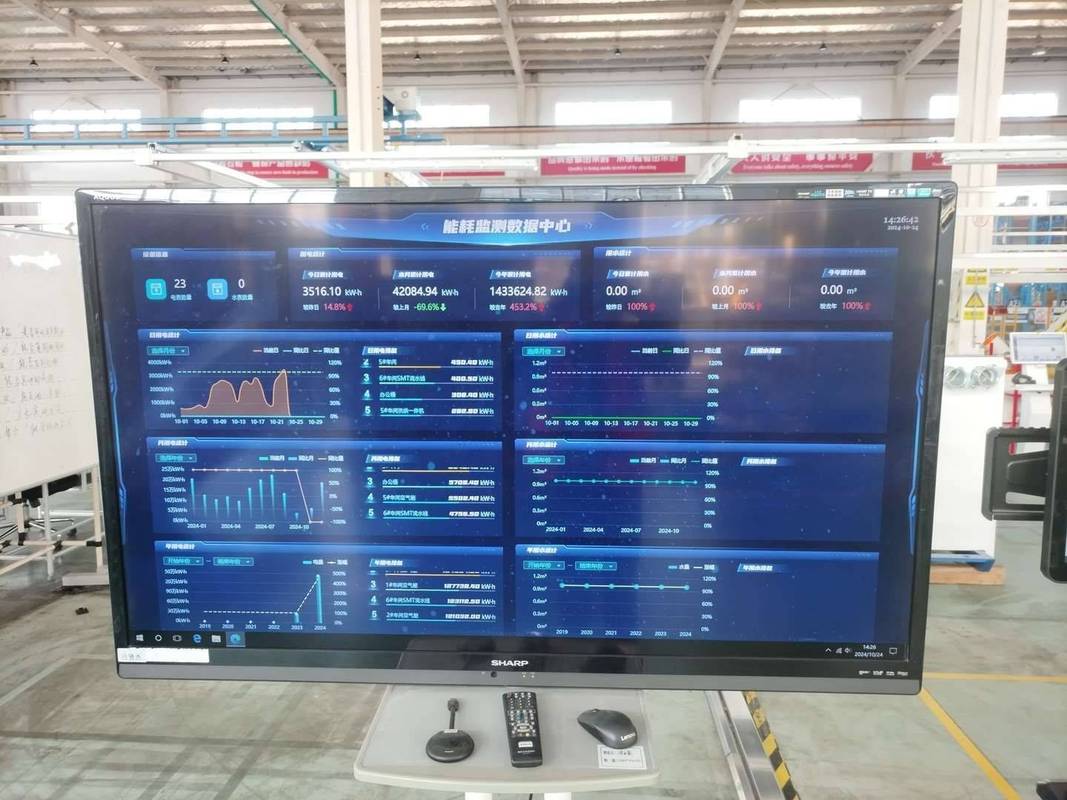 制造工厂冲压生产线大数据采集面板
问:我们工厂规模不大,几十万的预算,是不是碰不了工业大数据?
答:完全错。工业大数据最忌讳一口吃成胖子,我见过最多的成功案例,都是从一个具体痛点切进去的。比如刹车片工厂,就只采冲压环节的压力数据和成品的不合格率,跑模型,半年就把不合格率从1.2%降到了0.3%,一年省出来的钱就是好几倍的投入。预算十万都能起步,根本不需要上来就搞全工厂数字化。
现在能落地的工业大数据,都在这三个核心场景
- ✅ 预测性维保:这个是目前落地最多、回本最快的场景。以前工厂都是坏了才修,或者到时间强行修,要么停机误产,要么过度维保浪费零件。拿钢铁厂的高炉引风机来说,一个核心轴承坏了,停机一天就是几十万的订单损失,用大数据采集实时振动、温度数据,提前一周就能预警异常,换个轴承只需要几个小时,大几十万的损失直接就省下来了。
- ✅ 工艺优化:适合多变量的复杂加工场景,比如锂电池涂布、汽车零配件注塑、化纤纺丝,影响最终质量的参数多达几十上百个,老师傅干一辈子也总结不出所有场景下的最优参数,大数据跑一遍全量历史数据,就能快速找出适配当前原料、环境的参数组合,降本提稳立竿见影。
- ✅ 质量溯源:是给做高端配套的工厂兜底的利器。尤其是给主机厂供汽车零部件、给药企供医疗耗材的,一旦出了质量问题,以前要全线停工排查两三天,现在靠工业大数据,几个小时就能定位到是哪台设备、哪批原料、哪个工序出的问题,损失能压缩到原来的十分之一都不到。
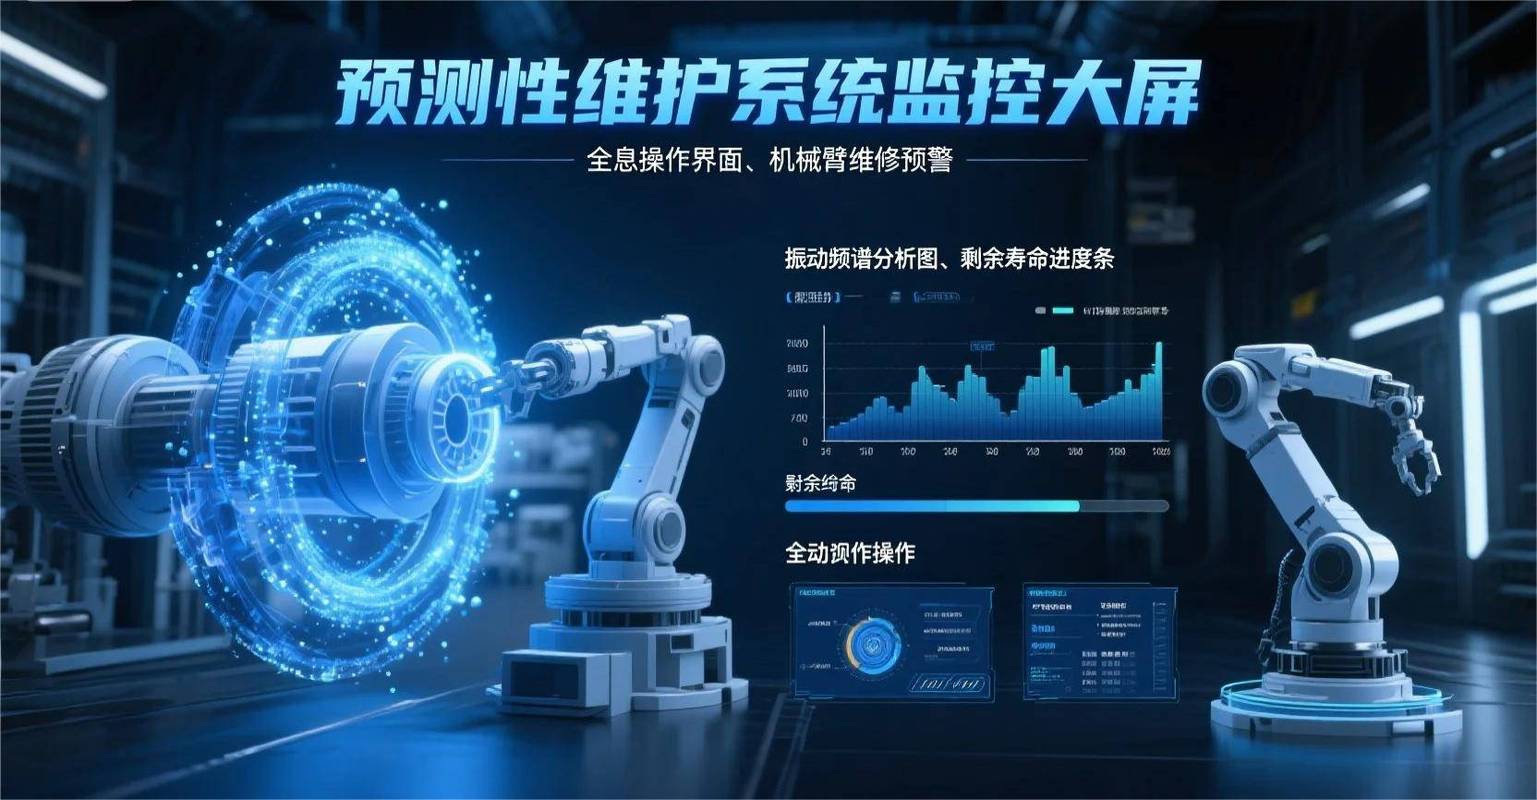 工业大数据预测性维保预警系统界面
问:我们工厂设备都是十年以上的老设备,没有自带传感器,怎么采数据?是不是要全部换新设备才能搞大数据?
答:哪用得着花那个冤枉钱。现在有很多低成本的无线改造方案,外接合适的传感器,走无线传输,几万块就能改造一整条老线,根本不需要动原有设备的控制系统。我去年接触的一家二十年前建的民营纺织厂,就是给二十台老织布机外接了振动和转速传感器,靠大数据预测纱线断头,断纱率降了15%,一年多赚两百多万,整个改造投入才不到三十万,说出来谁都不信,账就是这么算的。
做工业大数据,最容易踩的三个致命坑
 做工业大数据,最容易踩的三个致命坑
❗ 第一个坑:为了堆数据而堆数据。很多工厂被厂商忽悠,上来就要把所有能采的数据都采了,存了几十个T在服务器里,什么用都没有,大几十万的投入全砸在存储和带宽上了。记住,工业大数据的核心是解决问题,不是收集数据。先找痛点,再找对应的数据,永远不要反过来。
❗ 第二个坑:过度迷信算法,否定老师傅经验。不少做算法的年轻人跑到工厂,张口就说我模型精度99%,能替代经验,结果一到现场,原料批次变了、环境温度变了,模型直接就失灵了。好的工业大数据模型,一定是把老师傅几十年的经验拆解成特征喂进去的,算法是放大经验的工具,不是来砸老师傅饭碗的。
❗ 第三个坑:部门墙卡死数据流通。生产部的数据不愿意给质量部,设备部的数据攥在自己手里不肯给工艺部,最后所有数据都躺在各个部门的本地硬盘里,根本变不成价值。说实话,这个问题比技术问题头疼一百倍,百分之六十以上的工业大数据项目,最后死都死在这,不是技术不行,是内部协同不了。
今年春天我在东莞见了一个做注塑的老板,一开始根本没想着搞什么全工厂数字化,就是头疼一模八腔的产品总有一两腔重量不合格,浪费原料还耽误交期。他就花了八万,给这台注塑机接了十几个传感器,只采熔胶温度、注射压力、保压时间几个核心参数,加上每腔产品的重量数据,半个月就跑出了最优参数组合,不良率直接降了47%,三个月就收回了全部投入。
不过话说回来,现在国内制造业的利润越来越薄,拼完成本拼质量,拼完质量拼交付,能挖的红利越来越少,工业大数据就是现在工厂里藏着的那座未开挖的金矿。不用上来就搞大动作,找个小痛点,花小钱试,跑通了再扩,就能挖到真金。
那些还在站在门口观望,说大数据都是骗子的老板,再过两年,等同行都靠数据降了本提了效,再追,可就难了。