小批量生产:制造企业啃下细分订单的实战指南
很多工厂老板这两年找我吐槽,大订单越来越少,账期还长,动不动就压大半年款。反而小批量的定制单越来越多,接还是不接?接了怕赚不到钱,不接又没活干,产能闲在那里照样亏。
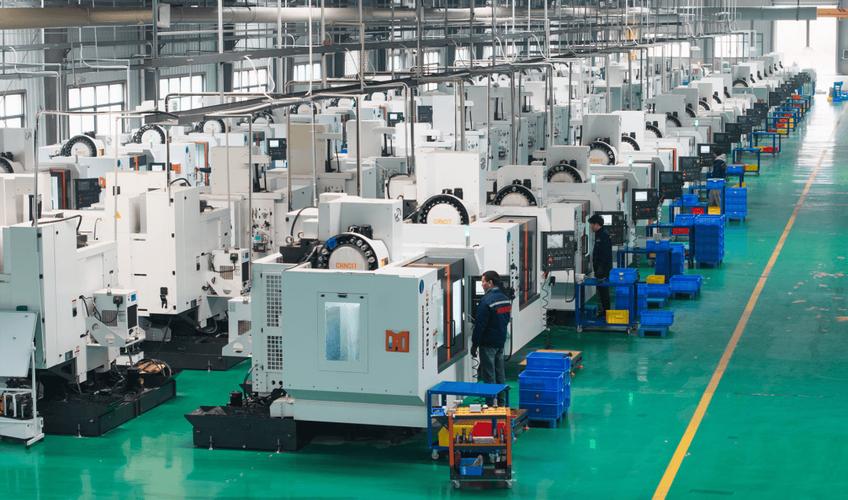
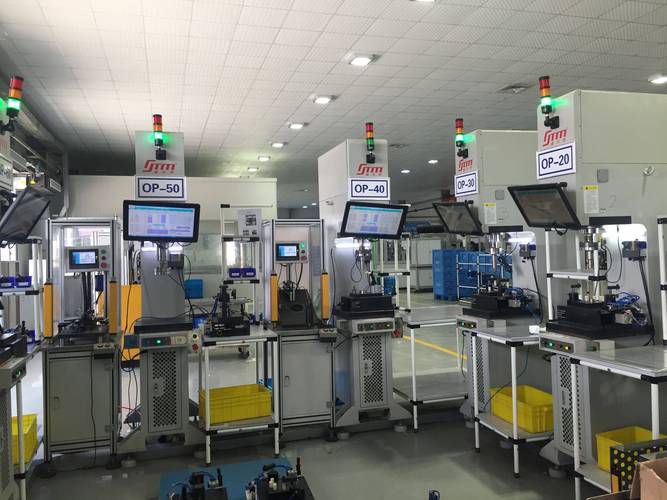
 机械加工厂小批量生产铝零件加工现场
供应链逻辑也变了。现在不管是品牌方还是贸易商,没人敢囤大货,都是先拿小批量测款,卖得好再加单,卖不好亏几万块也不伤根本。试错成本降下来,反而给小批量生产留出了足够大的市场空间。
问:小批量生产是不是只有小厂才做,大厂没必要凑这个热闹?
答:真不是这么回事。上个月跟国内某头部工程机械品牌的生产总监吃饭,人家现在专门划出一块1500平的独立车间,专门做小批量的定制改装件和售后备件。这块业务的毛利比批量大货高出30%不止,回款还都是现款,根本不用跟其他大订单一样等账期。反而是很多小厂,抱着捡到篮子都是菜的心态接小单,设备不行管理乱,交付拖质量差,最后把口碑做砸,再也拿不到返单。
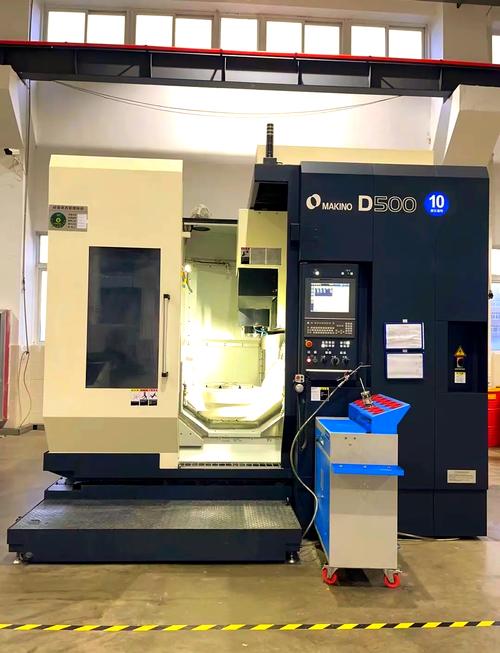
小型五轴CNC加工小批量定制零件
3. 同类型拼单排程
别接到单就排产,把一周内同材质、同精度要求的小单凑到一块加工,减少换料、调机的次数,很多东莞的厂靠这个方法,硬生生省出了15%的加工成本。
问:做小批量生产最容易踩的坑是什么?给提醒一句?
答:第一个坑绝对是报价乱。要么为了抢单把价报得太低,做下来才发现编程、夹具的固定成本都覆盖不住,做一单亏一单;要么把价格报得太高,直接把客户吓跑。正确的做法是把成本拆成两块:固定成本(编程、开模、做夹具)和变动成本(材料、工时),新客户首单收全固定成本,老客户后续返单直接减免,这样既不亏,也留得住长期客户。第二个坑就是放松质量管控,觉得量少无所谓,反正客户也不会细查。可小批量单大多是定制,客户对精度和质量的要求比大货高得多,出一件不良就是全单亏,搞不好还丢了客户。
哪类企业转小批量生产最容易成?
说实话,不是所有厂转小批量都能赚到钱。我见过成功率最高的三类,给你捋捋:
第一类,原本就给大厂做配套的中小型加工厂,这两年大厂订单缩量,手里有现成的设备、工人、技术,转做小批量定制刚好能把闲置的产能盘活,不用额外投太多钱。
第二类,做创新产品的科技公司,比如开发新的工业设备、做机器人原型,只需要几件、几十件的样件,自己开生产线太亏,找专业的小批量生产服务商,成本能压一半还多,交付还快。
第三类,做细分品类的品牌卖家,不管是做亚马逊的改装配件,还是做国内的小众户外装备,每次单量也就几百件,小批量生产压货少,资金周转快,碰到市场变了掉头也快,根本不会被库存拖死。
我去年在佛山见过一家做小批量定制家具五金件的厂,30多个工人,18台设备,一年做1.2亿的营收,毛利能做到38%,比很多做万人大批量订单的家具厂活得舒服多了。
不过话说回来,转小批量真不是接几个小单就行,你得换思路。原来做大货靠规模摊成本,现在做小批量靠柔性、速度赚溢价,逻辑完全不一样。很多老板转不过这个弯,还是拿做大货的思路压价格,最后肯定赚不到钱。
现在的市场,早就不是谁规模大谁赢了。那些愿意沉下心啃小批量细分订单的厂,反而避开了红海的价格战,拿到了真正高利润的好生意。对吧?
为什么现在小批量生产突然成了香饽饽?
消费端变了。越来越多的细分需求冒出来,从户外露营的小众改装支架,到工业机器人的定制夹具,再到医疗设备的开发原型件,没人要动辄几万几十万的大货。原来靠大规模走量压成本的逻辑,越来越走不通。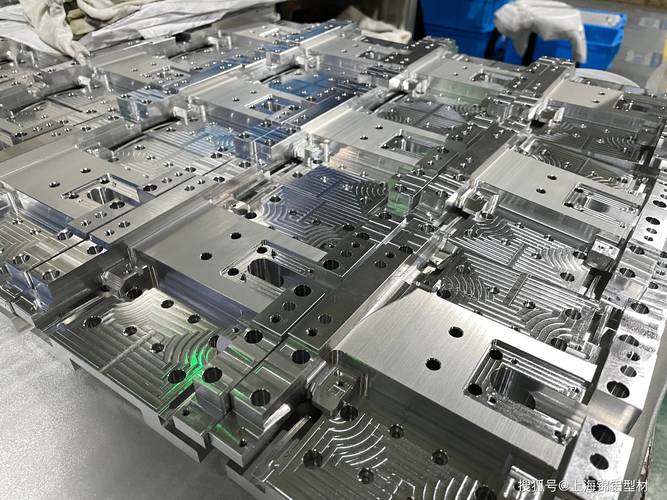 机械加工厂小批量生产铝零件加工现场
供应链逻辑也变了。现在不管是品牌方还是贸易商,没人敢囤大货,都是先拿小批量测款,卖得好再加单,卖不好亏几万块也不伤根本。试错成本降下来,反而给小批量生产留出了足够大的市场空间。
问:小批量生产是不是只有小厂才做,大厂没必要凑这个热闹?
答:真不是这么回事。上个月跟国内某头部工程机械品牌的生产总监吃饭,人家现在专门划出一块1500平的独立车间,专门做小批量的定制改装件和售后备件。这块业务的毛利比批量大货高出30%不止,回款还都是现款,根本不用跟其他大订单一样等账期。反而是很多小厂,抱着捡到篮子都是菜的心态接小单,设备不行管理乱,交付拖质量差,最后把口碑做砸,再也拿不到返单。
小批量生产降本提效的三个核心动作
很多人做小批量亏,本质还是用大规模生产的老思路做小单,成本没控住。我见过跑通的厂,基本都做了这三件事。 1. 工艺前置,模块化半成品储备 把常用的原材料规格、基础开料、粗加工工序提前做成半成品,接到定制单之后只需要做后段的精加工、开孔、表面处理,换模换线时间直接从原来的3个多小时压缩到半小时以内,光工时就能省出三分之一。 2. 用好新一代柔性加工设备 现在很多入门级的五轴CNC、小车床加工中心,价格已经降到二十万以内,一台机器就能搞定车、铣、钻多道工序,不用工件在多个车间来回转,对于十几件、几十件的小单,效率直接翻两倍。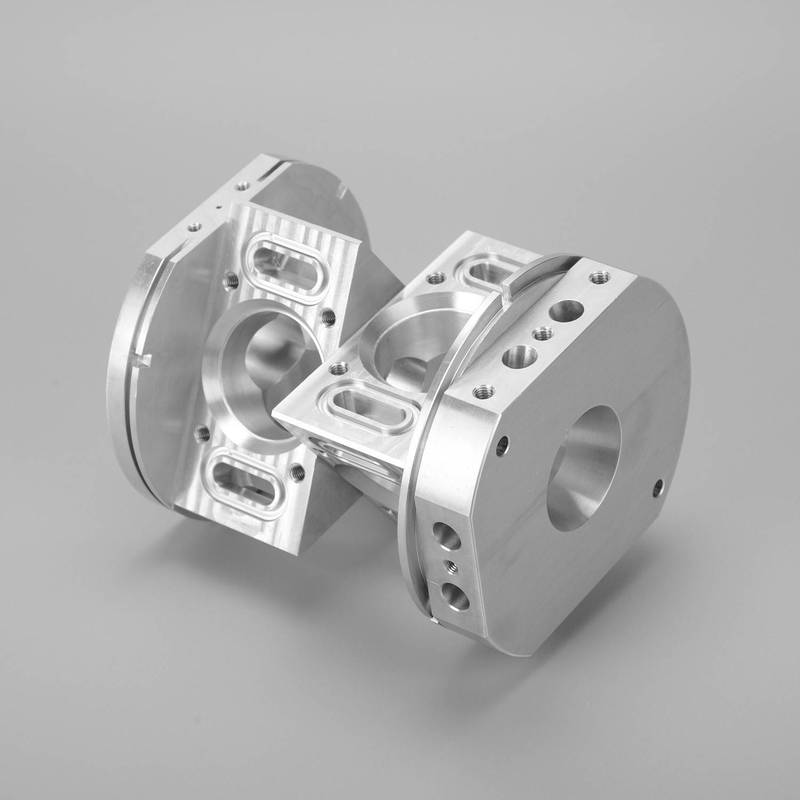 小型五轴CNC加工小批量定制零件
3. 同类型拼单排程
别接到单就排产,把一周内同材质、同精度要求的小单凑到一块加工,减少换料、调机的次数,很多东莞的厂靠这个方法,硬生生省出了15%的加工成本。
问:做小批量生产最容易踩的坑是什么?给提醒一句?
答:第一个坑绝对是报价乱。要么为了抢单把价报得太低,做下来才发现编程、夹具的固定成本都覆盖不住,做一单亏一单;要么把价格报得太高,直接把客户吓跑。正确的做法是把成本拆成两块:固定成本(编程、开模、做夹具)和变动成本(材料、工时),新客户首单收全固定成本,老客户后续返单直接减免,这样既不亏,也留得住长期客户。第二个坑就是放松质量管控,觉得量少无所谓,反正客户也不会细查。可小批量单大多是定制,客户对精度和质量的要求比大货高得多,出一件不良就是全单亏,搞不好还丢了客户。
哪类企业转小批量生产最容易成?
 哪类企业转小批量生产最容易成?
说实话,不是所有厂转小批量都能赚到钱。我见过成功率最高的三类,给你捋捋:
第一类,原本就给大厂做配套的中小型加工厂,这两年大厂订单缩量,手里有现成的设备、工人、技术,转做小批量定制刚好能把闲置的产能盘活,不用额外投太多钱。
第二类,做创新产品的科技公司,比如开发新的工业设备、做机器人原型,只需要几件、几十件的样件,自己开生产线太亏,找专业的小批量生产服务商,成本能压一半还多,交付还快。
第三类,做细分品类的品牌卖家,不管是做亚马逊的改装配件,还是做国内的小众户外装备,每次单量也就几百件,小批量生产压货少,资金周转快,碰到市场变了掉头也快,根本不会被库存拖死。
我去年在佛山见过一家做小批量定制家具五金件的厂,30多个工人,18台设备,一年做1.2亿的营收,毛利能做到38%,比很多做万人大批量订单的家具厂活得舒服多了。
不过话说回来,转小批量真不是接几个小单就行,你得换思路。原来做大货靠规模摊成本,现在做小批量靠柔性、速度赚溢价,逻辑完全不一样。很多老板转不过这个弯,还是拿做大货的思路压价格,最后肯定赚不到钱。
现在的市场,早就不是谁规模大谁赢了。那些愿意沉下心啃小批量细分订单的厂,反而避开了红海的价格战,拿到了真正高利润的好生意。对吧?